ذوب خلأ، HIP، بعد بازرسی
اگر فروشنده نتواند مدل مومی، پوسته سرامیکی، ذوب در خلأ و رادیوگرافی را نام ببرد، یک پاراگراف میفروشد. بلید مسیر گاز داغ مثل بسیاری از پرههای کمپرسور از میله فرز نمیشود. کار از موم شروع میشود، غالباً با مغزی سرامیکی برای خنککاری، بعد پوسته، بعد نیکل جایی ریخته میشود که هوا مذاب را اکسید نکند. خیلی از ردیفها قبل از ماشین ریشه فیرتری و پوشش ایرفویل، پرس گرم ایزواستاتیک میشوند تا تخلخل انقباضی بسته شود. اروتوربین این مسیر را بهعنوان زنجیره قیمت میدهد، نه با یک کلمه «ریختهگری». پایین دروازههای همان زنجیره است — خلأ، HIP، رادیوگرافی، CMM، جریان هوا — هر کدام با نمونه شبیه نیروگاه، و یک استعلام ریختهگری پرشده که خریدار میتواند کپی کند.
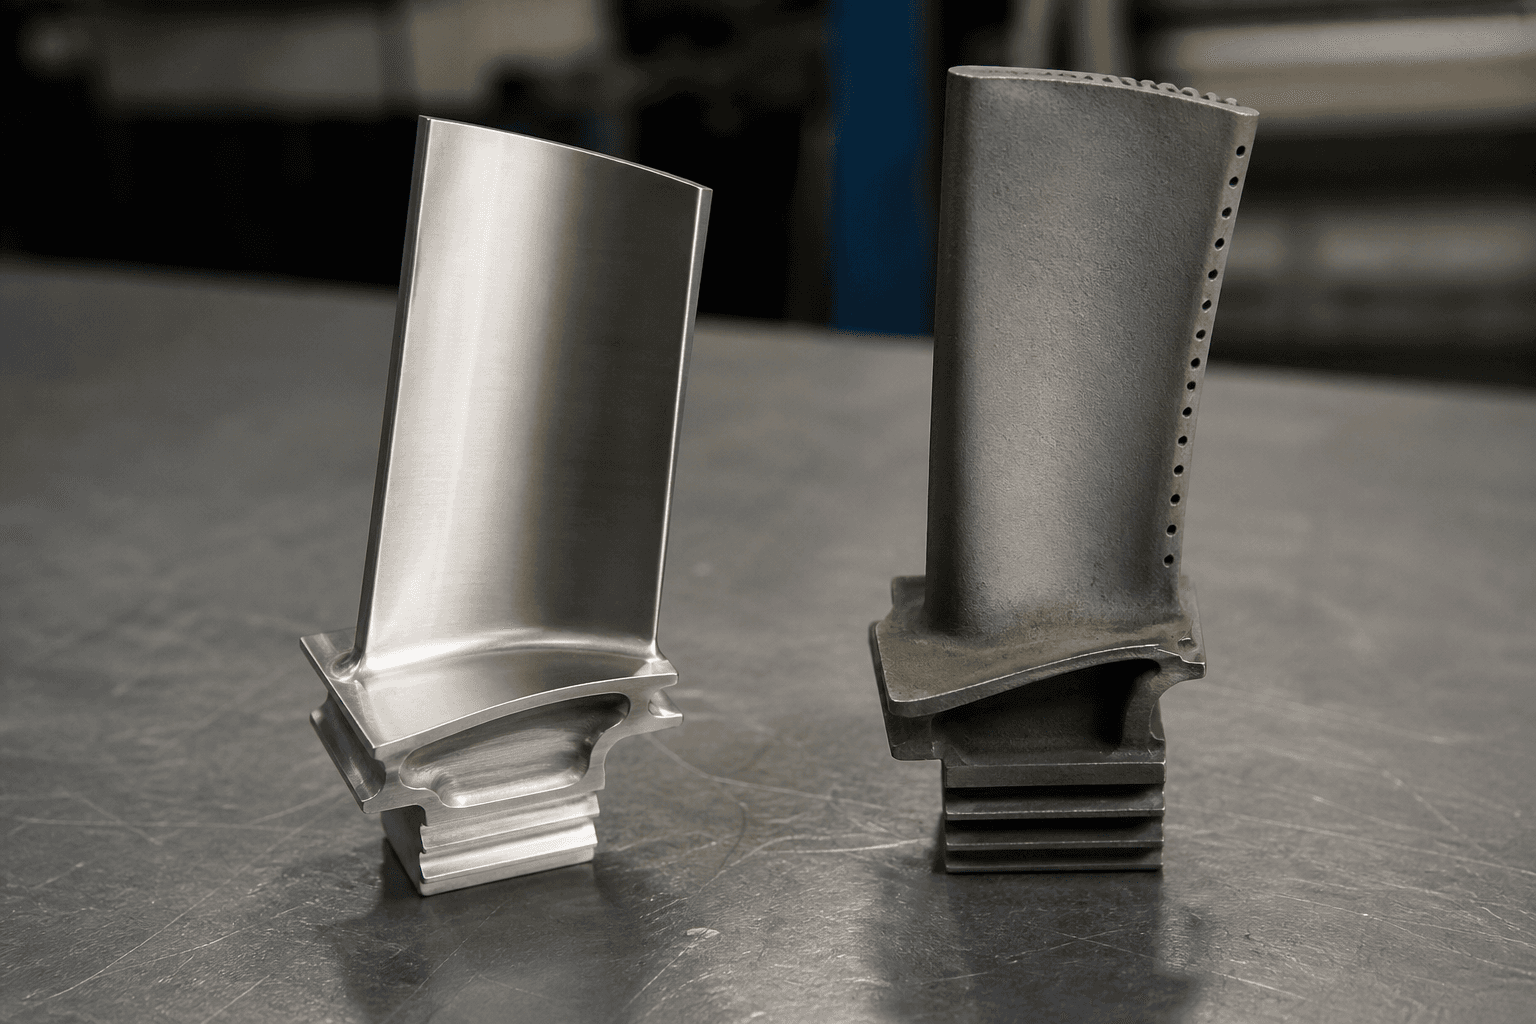
ریختهگری دقیق از مدل مومی ایرفویل و ریشه شروع میشود. اگر بلید خنکشونده باشد، مغزی سرامیکی داخل همان موم مینشیند تا بعداً کانال داخل فلز شکل بگیرد. پوسته سرامیکی دور مدل ساخته میشود، موم ذوب و خارج میشود، پوسته پخته میشود. سوپرآلیاژ نیکل در خلأ ریخته میشود تا مذاب اکسید نشود و نیتروژن هوا نگیرد. بعد از شکستن پوسته، قطعه هنوز شکل خشن است: ریشه فیرتری ماشین میشود و سطح شستهشده با گاز پوشش میخورد. HIP — پرس گرم ایزواستاتیک — غالباً بین شکستن پوسته و ماشین نهایی مینشیند. رد کردن هر کدام از این قدمها همان است که عکس قشنگ به قطعهای تبدیل شود که دوره اول را تمام نمیکند.

نتیجه اول: بلید توخالی مرحله اول را باید در خلأ ریخت
سوپرآلیاژ نیکل مرحله اول اگر در هوا ریخته شود سریع اکسید میشود. نیتروژن هم میگیرد و آخال و عملیات حرارتی بعدی عوض میشود. خلأ دروازه کیفیت است، نه جمله تجملی بروشور. گواهی ذوبی که روی ردیف توخالی مرحله اول اصلاً خلأ را نام نبرد، پرونده ریختهگری نیست. اروتوربین قبل از اینکه قیمت با پیشفاکتور دیگری قابل مقایسه حساب شود، ذوب خلأ را بله یا خیر میپرسد. OEM سازنده اصلی ماشین است؛ سؤال خلأ روی همان ردیف سازنده اصلی پرسیده میشود، نه روی «بلید ریختهگری» کلی.
نمونه الف. باکت مرحله اول فریم ۹E سیکل ترکیبی توخالی است. پیشفاکتور فروشنده «نیکل ریختهگری» نوشته و از خلأ حرفی نزده. اروتوربین آن قیمت را همان محصول حساب نمیکند. ریختهگری دقیق در خلأ IN738LC مینویسیم (یا هر گریدی که آخرین کارگاه نوشته)، با گواهی ذوب که خلأ را نام ببرد. اگر فروشنده بعداً ذوب هوا را بپذیرد، کار معادل ارزانتر نیست. فلز دیگری است.
نتیجه دوم: بعد از شکستن پوسته، فلز هممحور را قبل از تراش فیرتری HIP کنید اگر مشخصات همان ردیف گفته
HIP سیکل کوره زیر فشار بالای گاز است که تخلخل انقباضی باقیمانده از انجماد را میبندد. ساختار دانهای هممحور یعنی هنگام انجماد دانهها در چند جهت رشد کردهاند. بسیاری از ردیفهای هممحور مسیر گاز داغ بعد از شکستن پوسته و قبل از ماشین نهایی ریشه فیرتری HIP میشوند. بپرسید ذوب روبهرویتان HIP شده یا نه، و گواهی را کنار شماره ذوب نگه دارید. بلیدی که از بیرون چگال به نظر میرسد اگر این قدم رد شده باشد هنوز میتواند جمعشدگی داخلی داشته باشد. اروتوربین عکس ایرفویل براق را مدرک HIP نمیداند.
نمونه ب. واحد سیکل ترکیبی روی V94.2 بلید هممحور مرحله اول را برای ساخت نو برمیگرداند. آخرین گواهی ریختهگری HIP را نام برده. اروتوربین HIP را روی همان خط ذوب خلأ مینویسد، با دستوری که مال همان گرید هممحور است. جعبه بدون گواهی HIP کنار شماره ذوب خارج نمیشود. پیشفاکتور ارزانتری که HIP را برای «صرفهجویی هفته کوره» حذف کند همان بلید نیست.
نتیجه سوم: سیکل HIP هممحور را روی بلید انجماد جهتدار یا تککریستال اجرا نکنید
بلید انجماد جهتدار — DS — دانههای بلند همراستا با ایرفویل دارد. بلید تککریستال — SX — اصلاً مرز دانه ندارد. این ساختارها پنجره دما و فشار HIP خودشان را دارند. کپی سیکل HIP مربوط به IN738 هممحور روی DS یا SX همان است که نیروگاه دانهای را که پولش را داده خراب کند: تبلور مجدد، ذوب موضعی، یا گواهیای که HIP نوشته در حالی که ساختار از قبل غلط است. اگر ردیف DS یا SX باشد، اروتوربین پاراگراف HIP هممحور را اعمال نمیکند. یا دستور همان ساختار را داریم، یا کوره را مکتوب رد میکنیم.
قبل از رزرو کوره دانه را بپرسید. ریشه اسقاط اچشده یا آخرین یادداشت متالورژی میگوید فلز هممحور است یا DS یا SX. بعد بپرسید برای همان دانه پنجره مکتوب HIP هست یا نه. HIP هممحور فریم ۹E دستور واقعی همان ردیف ۹E است؛ سیکل پیشفرضی نیست که روی پلاک داغتر بچسبانید. بدون پنجره دفاعشده، اروتوربین روی کوره خیر مینویسد تا HIP را روی بلیدی چاپ نکند که ساختار را از دست داده.
نمونه ج. استعلام ردیف داغتری میرسد با جمله «تککریستال، HIP مثل ۷۳۸ فریم ۹E ما». اروتوربین جمله را قطع میکند. HIP هممحور فریم ۹E دستور SX نیست. ریشه اسقاط اچشده یا آخرین یادداشت متالورژی میخواهیم. اگر ساختار SX باشد و نتوانیم از پنجره HIP دفاع کنیم، روی کوره خیر مینویسیم. صداقت اینجا از بلیدی که ظاهر HIP دارد و تککریستال را از دست داده ارزانتر است.
بلید توخالی مرحله اول رادیوگرافی میخواهد؛ نفوذ رنگ کافی نیست
رادیوگرافی عیب داخلی را میبیند که چشم نمیبیند: جمعشدگی، جابهجایی مغزی، دیواره خیلی نازک بین کانال خنککاری. روی بلید توخالی مرحله اول، کاغذ ذوب بدون رادیوگرافی کامل نیست. فیلم یا گزارش دیجیتال کنار شماره ذوب میآید. اروتوربین گزارش نفوذ مایع فلورسنت روی بیرون را جایگزین آن نگاه به داخل نمیداند. نفوذ رنگ بعداً بعد از ماشین هنوز لازم است؛ جای رادیوگرافی را نمیگیرد.
بلید توخالی مرحله اول میتواند شکل بیرونی قشنگ را قبول کند و باز مغزی جابهجا یا دیواره خیلی نازک بین کانال خنککاری را پنهان کند. آن عیبها لبه فرار را در آتش بیهوا میگذارند. رادیوگرافی را روی همان پیشفاکتور ذوب خلأ بگذارید، با فیلم یا گزارش دیجیتال کنار شماره ذوب. اروتوربین جعبه توخالی مرحله اول را فقط با نفوذ رنگ آزاد نمیکند.
نمونه د. باکت توخالی مرحله اول فریم ۹E سیکل ترکیبی با گزارش قشنگ نفوذ رنگ میرسد و رادیوگرافی ندارد. اروتوربین قطعه را آزاد نمیکند. رادیوگرافی را روی شماره ذوب اجرا میکنیم، بعد تصمیم میگیریم. جابهجایی مغزیای که شکل بیرونی را قبول کرده بود در سرویس سوراخ خنککاری گرفته میشد. برای همین رادیوگرافی روی همان پیشفاکتور ذوب مینشیند.
ریشه فیرتری را باید اندازه گرفت؛ عکس کافی نیست
CMM — دستگاه اندازهگیری مختصاتی — برنامه چک ابعادی است که باید وارد شیار دیسک شود و در مسیر گاز بنشیند. نفوذ مایع فلورسنت ترک سطح را بعد از ماشین پیدا میکند؛ ثابت نمیکند دندانه با دیسک جور است. اروتوربین فیرتری را با مونتاژ سازنده اصلی اندازه میگیرد. گواهی ذوب بدون آن برنامه روی بلید دوار هنوز پرونده ناقص است. ایرفویل میتواند بینقص به نظر برسد و باز در شیار گیر کند یا لق باشد.
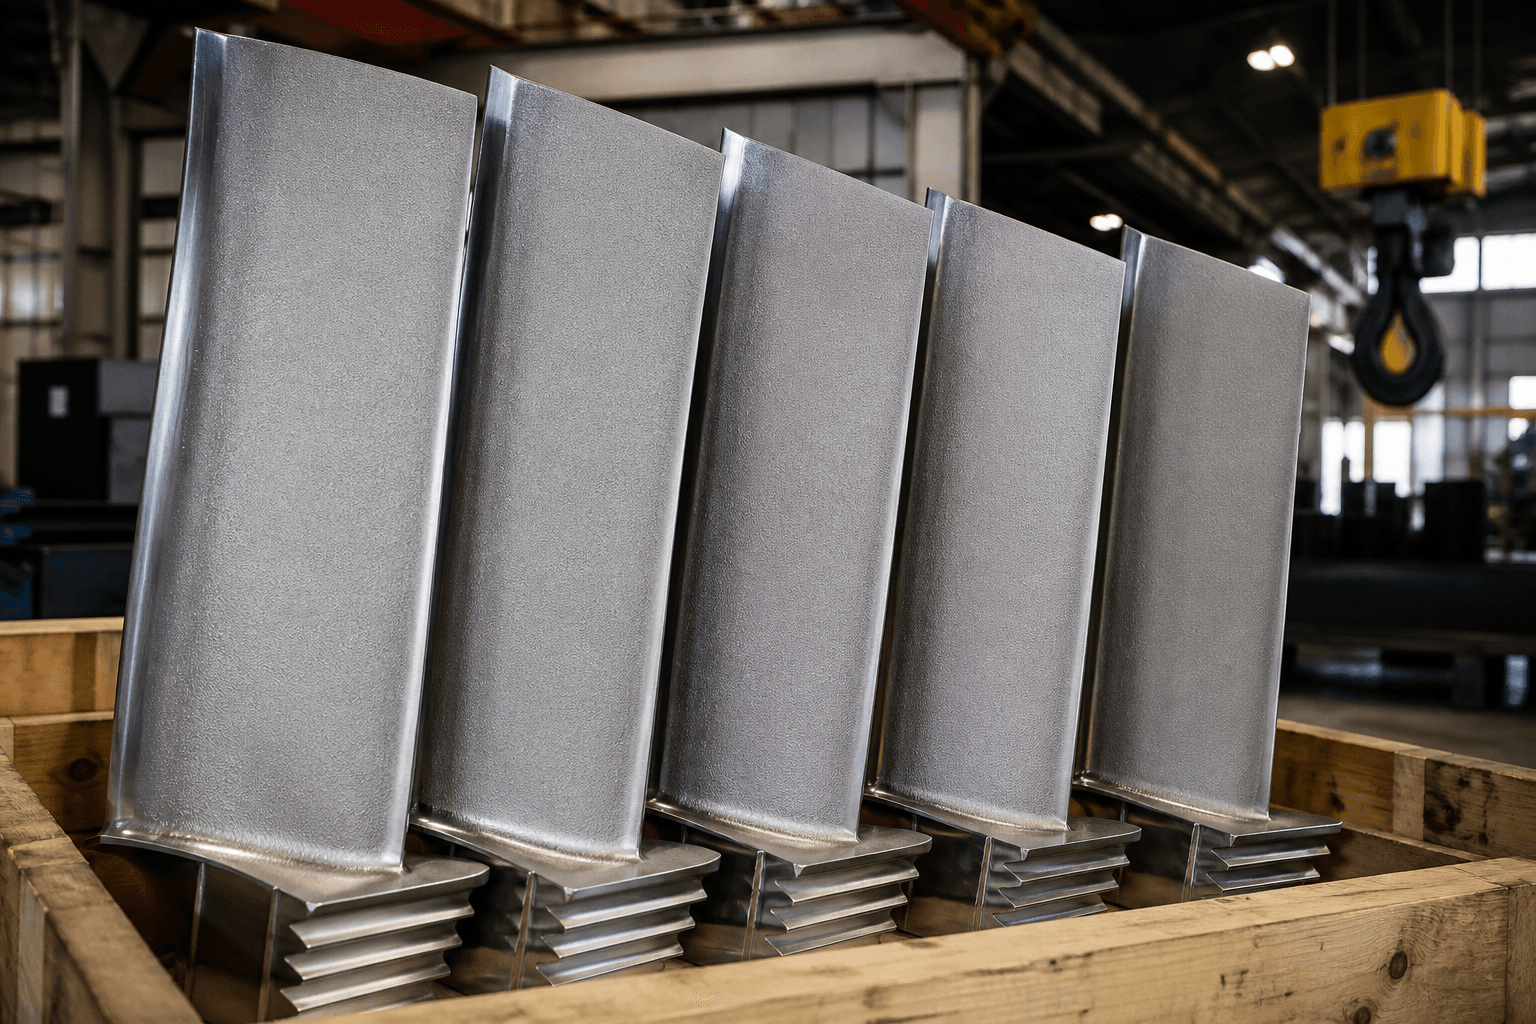
عکس براق رنگ و لبه فرار قشنگ را نشان میدهد. گام دندانه، ضخامت گردن، یا میلانی را که شیار دیسک انتظار دارد نمیدهد. آن عددها از برنامه مکتوب CMM میآیند، مقایسه با مونتاژ استفادهنشده سازنده اصلی، با گزارش کنار شماره ذوب. اگر فروشنده فقط عکس و برگه آنالیز بفرستد، جعبه آماده نیست. اروتوربین ارسال را نگه میدارد تا برنامه بسته شود، حتی وقتی ایرفویل از قبل تمامشده به نظر برسد.
نمونه ه. ایستگاه SGT-600 بلید دوار نو سفارش میدهد. ریختهگری عکس براق و برگه آنالیز میفرستد. اروتوربین ارسال را نگه میدارد تا برنامه CMM روی فیرتری در برابر عدد سازنده اصلی بسته شود. اگر شیار دیسک کارکرده از قبل ساییده باشد، آن جمله جداست — CMM باز باید نشان دهد بلید با مونتاژ استفادهنشده بریده شده، نه با سایش همان دیسک.
اگر بلید خنکشونده است، قبل از ارسال آزمون جریان هوا بگیرید
اگر بلید خنکشونده است، میز جریان هوا هم در همان پرونده است. جابهجایی مغزی یا سوراخ گرفته ممکن است شکل بیرونی قشنگ را قبول کند و باز لبه فرار را در آتش بیهوا بگذارد. آزمون یک عدد جریان در برابر حد است، نه جمله «سوراخها باز به نظر میرسند». اروتوربین روی مرحله اول توخالی جریان هوا را چون رادیوگرافی تمیز بوده حذف نمیکند. این دو بازرسی دو سؤال جدا جواب میدهند.
حد ردیف را روی استعلام بنویسید و عدد میز را کنار سریال نگه دارید. رادیوگرافی میپرسد مغزی سر جایش نشسته یا نه؛ جریان هوا میپرسد بعد از ذوب و پوشش گاز هنوز از سوراخها خارج میشود یا نه. فیلم تمیز باز بودن سوراخ را ثابت نمیکند. اروتوربین ردیف خنکشونده را فقط بعد از بسته شدن میز میفرستد، یا بعد از اسقاط یا کار مجدد سریال مردود طبق مشخصات.
نمونه و. باکت توخالی مرحله اول فریم ۹E، ساخت نو. رادیوگرافی تمیز است. جریان هوا روی سه سریال زیر حد ردیف است. اروتوربین ردیف را نمیفرستد. مغزیها بازبینی میشوند، سریال مردود اسقاط یا طبق مشخصات دوباره کار میشود، و پرونده دوباره آزمون میشود. جعبه بلید قشنگ کمجریان موفقیت ریختهگری نیست.
برای پره کمپرسور فرزشده نوبت ریختهگری بلید توربین نگیرید
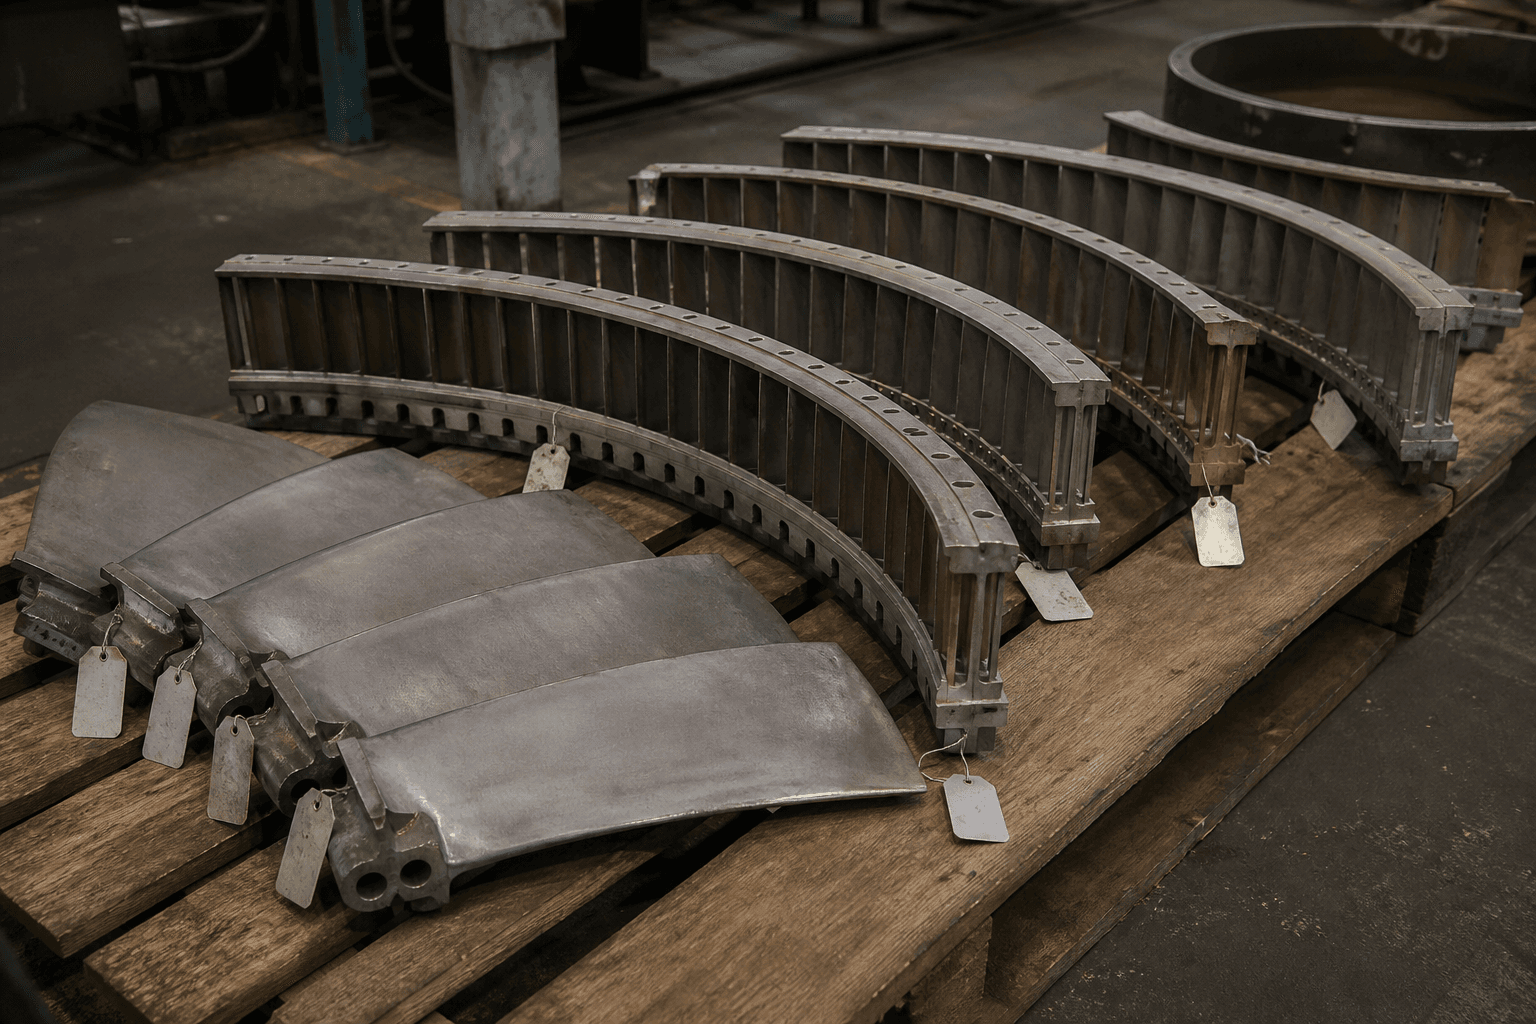
پره کمپرسوری که فقط از میله یا پیشفرم فورج فرز میشود موم، پوسته، ذوب خلأ و HIP ندارد. محصول دیگری است و کارگاه دیگری. قبل از اینکه نوبت ریختهگری بخواهید، بخش ماشین را نام ببرید. تقریباً همه بلیدهای مرحله اول مسیر گاز داغ ریختهگریاند. بعضی ردیفهای بعدی توربین یا قطعات کمپرسور فورج یا ماشیناند. قاطی کردن این دو روی یک استعلام همان است که خرید برای قطعهای که باید به فرز میرفت ریختهگری رزرو کند، یا برعکس.
نوبت ریختهگری که برای «پره» رزرو شود منتظر موم و ذوب خلئی میماند که پره کمپرسور هرگز نمیخواست. فرز رزروشده برای باکت مرحله اول توربین هرگز مغزی خنککاری توخالی نمیسازد. کمپرسور یا مسیر گاز داغ را خط اول بنویسید، بعد مرحله. اروتوربین فهرست قاطی را قبل از رزرو قالب یا تیغه جدا میکند. همان جدا کردن پیشفاکتور است، نه ایمیل اضافه بعد از شروع اورهال.
نمونه ز. ایستگاه فریم ۹E یک استعلام با عنوان «پره» میفرستد که ردیف اول کمپرسور و مرحله اول توربین را با هم پوشانده. اروتوربین جدا میکند. مرحله اول توربین ریختهگری دقیق خلأ، HIP، پوشش، رادیوگرافی، CMM، جریان هواست. ردیف اول کمپرسور مسیر فرز یا فورج است با بازرسی خودش. یک نوبت ریختهگری برای هر دو، برای نصف فهرست کارگاه غلط بود.
نمونه فرسوده را با ضخامت ساییده نریزید
نمونه فرسوده فقط بعد از بازسازی هندسه استفادهنشده شروع ساخت نو است. اسکن اولین اندازهگیری است. مدل ساخت همان قطعه قبل از سایش است: ضخامت لبه فرار برگردانده، سوراخ خنککاری از قطعه خواهر یا از منطق عمر باقیمانده فهمیده شده، نه کانال گرفته کپیشده. بعد این زنجیره ریختهگری شروع میشود — موم، پوسته، خلأ، HIP اگر مشخصات گفته، ماشین، پوشش، بازرسی. ریختن هرچه اسکنر دیده همان سایش را میریزد: لبه نازک و سوراخ گرفتهای که «عین نمونه» به نظر میرسند.
نمونه ح. ایستگاه SGT-600 یک بلید خورده مرحله اول میفرستد و میگوید «همین را بریزید». لبه فرار نازک است، دو سوراخ گرفته. اروتوربین اسکن میکند، ضخامت اولیه را از قطعه خواهر همان ردیف بازسازی میکند، مغزی را بدون کپی سوراخ گرفته طراحی میکند، بعد ذوب خلأ، HIP، ماشین، پوشش، CMM، جریان هوا. اگر دیواره باقیمانده به بازسازی نرسد، ریختن را مکتوب رد میکنیم. همان نه گفتن بخشی از خدمت ریختهگری است.
استعلام ریختهگری پرشده که خریدار میتواند کپی کند
این بلوک را کپی کنید. فریم: MS9001E (فریم ۹E). بخش: مسیر گاز داغ توربین، نه کمپرسور. مرحله: اول دوار، توخالی، خنکشونده. گرید: IN738LC از برگه آخرین کارگاه. شماره سازنده اصلی: [شماره]. تعداد: یک ردیف کامل. اورهال: [ماه سال]. ذوب: ریختهگری دقیق خلأ، مغزی سرامیکی. HIP: بله، دستور هممحور، گواهی کنار شماره ذوب. ماشین: فیرتری تا مونتاژ سازنده اصلی. پوشش: آخرین لایه کامل. بازرسی: رادیوگرافی با شماره ذوب، نفوذ مایع فلورسنت بعد از ماشین، CMM فیرتری، میز جریان هوا با حد ردیف. اگر شروع کار نمونه فرسوده است: هندسه استفادهنشده بازسازی شود، ضخامت ساییده ریخته نشود. خلأ بله یا خیر باید روی کاغذ ذوب بیاید. جمله «ساخت پره» این بلوک نیست.
اروتوربین همان بلوک را پرشده برمیگرداند: خلأ بله، گواهی HIP کنار شماره ذوب، CMM فیرتری، رادیوگرافی، جریان هوا اگر خنکشونده، تاریخ ارسال. ایمیلی که فقط بگوید «ساخت پره، فوری» استعلام ریختهگری نیست. اگر شروع کار نمونه فرسوده است همان خط اول بگویید تا هندسه استفادهنشده قبل از برش موم بازسازی شود.
مسیر ریختهگری را بخرید: موم، پوسته، خلأ، HIP، ماشین، پوشش، بازرسی. یک جمله «ساخت پره» آن مسیر نیست.
پرسشهای متداول
آیا هر بلید مسیر گاز داغ ریختهگری است؟
تقریباً همه بلیدهای مرحله اول مسیر گاز داغ ریختهگری دقیق در خلأ هستند. بعضی ردیفهای بعدی توربین، و بسیاری از پرههای کمپرسور، فورج یا ماشین از میلهاند. اگر استعلام نگوید کدام بخش ماشین است، کارگاه غلط میخرید.
چرا خلأ بهجای ذوب در هوا؟
سوپرآلیاژ نیکل در ذوب هوا اکسید میشود و نیتروژن میگیرد. آخال، عملیات حرارتی و عمر بعدی عوض میشود. خلأ روی بلید مرحله اول دروازه کیفیت است، نه گزینه تجملی که برای صرفهجویی یک هفته بشود حذفش کرد.
از نمونه فرسوده میشود ریخت؟
بعد از مهندسی معکوس به هندسه استفادهنشده — نه با ریختن ضخامت ساییده. اسکن اولین اندازهگیری است. مدل ساخت همان قطعه قبل از سایش است. بعد مسیر ریختهگری شروع میشود: موم، پوسته، خلأ، HIP اگر مشخصات گفته، ماشین، پوشش، بازرسی.
صفحات مرتبط اروتوربین
زنجیره ریختهگری را روی همان پیشفاکتور بخواهید
اروتوربین ذوب، HIP، ماشین، پوشش و بازرسی غیرمخرب را با هم نام میبرد. شماره سازنده اصلی و خنکشونده بودن بلید را بفرستید.
درخواست استعلاممقالات دیگر

آخرین بهروزرسانی: ۷ شهریور ۱۴۰۵